
เข้าชม: 214 ผู้แต่ง: CORTECH เวลาเผยแพร่: 22-10-2569 ที่มา: เว็บไซต์


เมนูเนื้อหา
● 'ความเร็ว' หมายถึงอะไรในการเจาะแกนเพชร?
● RPM การเจาะแกนเพชรที่แนะนำตามขนาดบิต
>> เหตุใด Diamond Core Bits ที่ใหญ่กว่าจึงต้องการ RPM ที่ต่ำกว่า
● ปัจจัยห้าประการที่กำหนดความเร็วในการเจาะแกนเพชรที่ดีที่สุด
>> 1. ความแข็งของหิน การเสียดสี และการแตกหัก
>> 2. การสร้าง Diamond Bit และการเลือกเมทริกซ์
>> 4. การกำจัดฟลัชชิ่งและการตัด
>> 5. แรงบิดและความเสถียรของสว่าน-สตริงที่มีอยู่
● วิธีค้นหาความเร็วที่ดีที่สุด: ขั้นตอนการควบคุมภาคสนาม
● การวินิจฉัยที่ถูกมองข้าม: รอบต่อเซนติเมตร
● การแก้ไขปัญหาความเร็วในการเจาะแกนเพชร
● การทดสอบประสิทธิภาพที่ดีขึ้น: ต้นทุนต่อมิเตอร์ที่กู้คืน
● สิ่งนี้หมายความว่าอย่างไรเมื่อเลือกสว่านแกนพื้นผิว CORTECH
● วางแผนพารามิเตอร์การเจาะแกนเพชรของคุณด้วย CORTECH
>> 1. RPM ที่ดีที่สุดสำหรับการเจาะแกนเพชรขนาด N คืออะไร?
>> 2. รอบต่อนาทีที่สูงขึ้นจะเพิ่มความเร็วในการเจาะเสมอหรือไม่?
>> 3. ความเร็วในการเจาะแกนเพชรควรลดลงในหินที่ร้าวหรือไม่?
>> 4. ฉันจะรู้จักบิตเพชรขัดเงาได้อย่างไร?
>> 5. การตั้งค่า RPM เพียงครั้งเดียวสามารถทำงานทั่วทั้งหลุมเจาะได้หรือไม่
>> 6. ความเร็วสูงสุดของหัวเจาะเป็นเกณฑ์การซื้อหลักหรือไม่?
● อ้างอิง
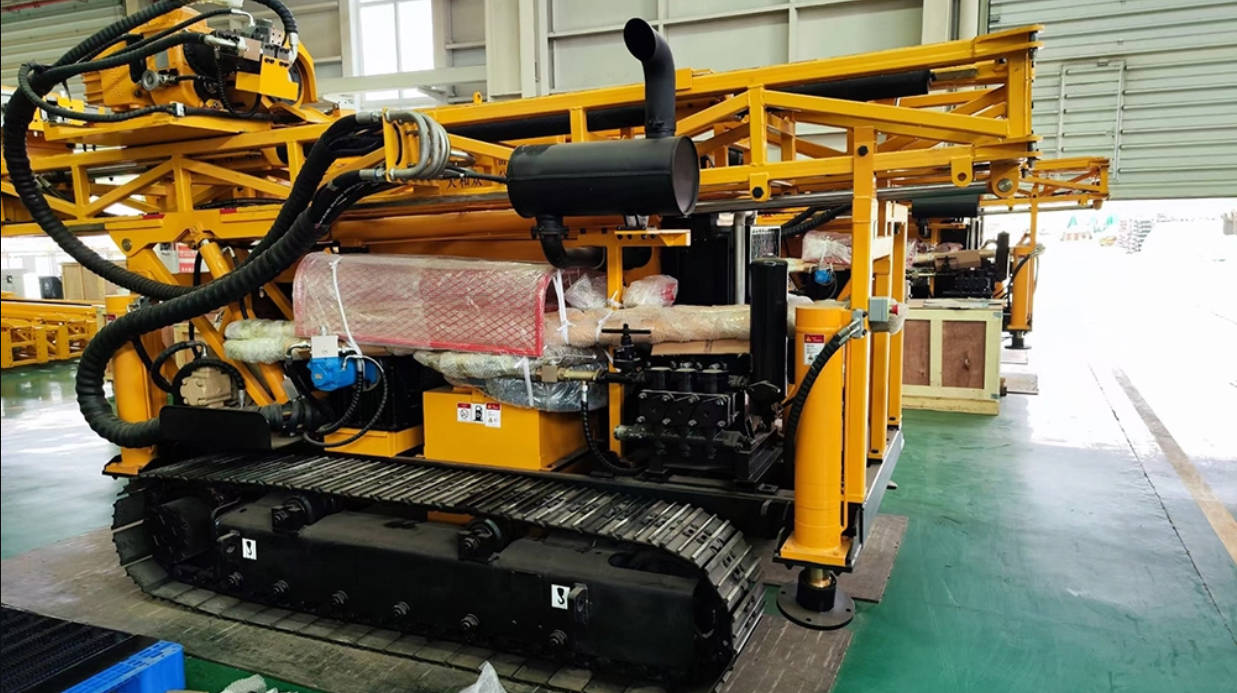
ความเร็วที่ดีที่สุดสำหรับ การเจาะแกนเพชร คือความเร็วในการหมุนที่ให้การเจาะที่มั่นคง การสึกหรอของบิตที่ควบคุม และการคืนสภาพแกนที่เชื่อถือได้ ไม่ใช่แค่ความเร็วรอบสูงสุดที่มีอยู่เท่านั้น สำหรับการชุบ บิตสำรวจเพชร ช่วงอ้างอิงที่เผยแพร่ ได้แก่ 900–1,200 RPM สำหรับเครื่องมือขนาด N, 750–950 RPM สำหรับขนาด H และ 600–750 RPM สำหรับขนาด P สิ่งเหล่านี้คือช่วงเริ่มต้น ไม่ใช่การตั้งค่าสากล
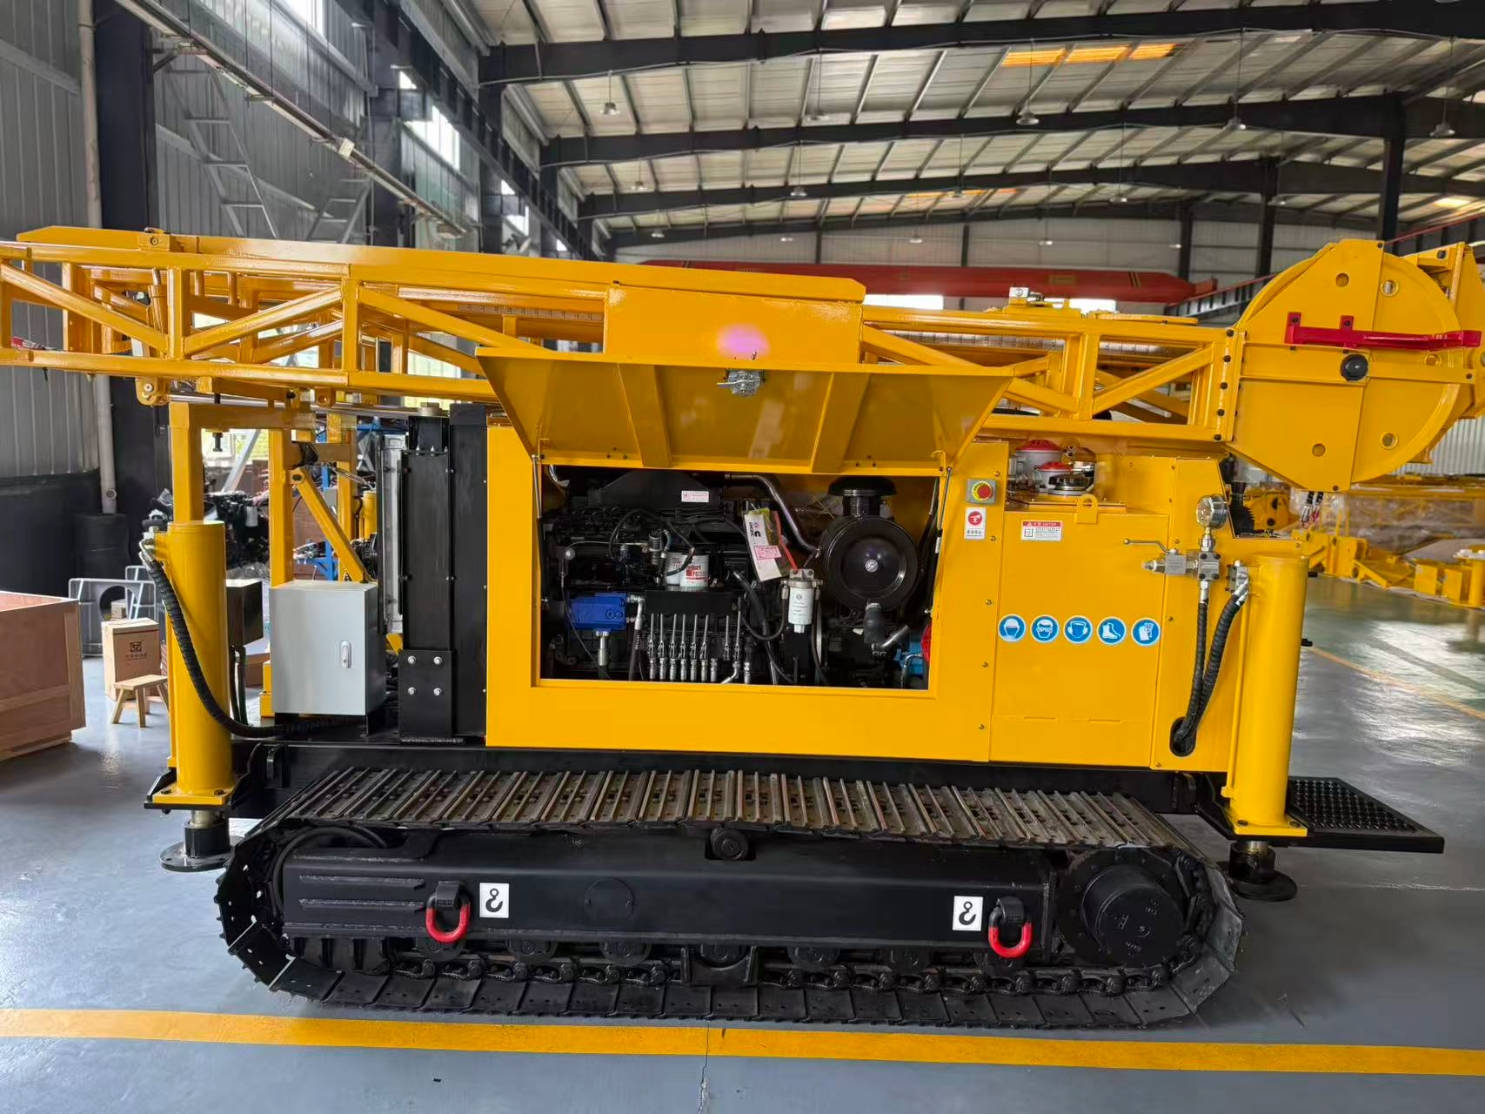
ที่ CORTECH สิ่งที่เรามุ่งเน้นคือ แท่นขุดเจาะพื้นผิวไฮดรอลิกเต็มรูปแบบ สำหรับ การคว้านเพชรแบบมี สาย จากมุมมองของการเลือกแท่นขุดเจาะ คำถามสำคัญคือเครื่องจักรสามารถรักษาการ ที่สมดุล เมื่อสภาวะเปลี่ยนแปลงหรือไม่ หมุน อัตราป้อน แรงบิด และการชะล้าง
คู่มือนี้จะอธิบายวิธีการเลือก ความเร็ว ในการเจาะแกนเพชร สำหรับการสำรวจทางธรณีวิทยา ไม่สามารถใช้ได้กับการเจาะคอนกรีตแบบมือถือโดยตรง ซึ่งอุปกรณ์ โครงสร้างดอกสว่าน และคำแนะนำในการใช้งานแตกต่างกัน
ก่อนที่จะเลือกการตั้งค่า ให้แยกความแตกต่างระหว่างการวัดสองรายการ
- ความเร็วในการหมุน ซึ่งวัดเป็นรอบต่อนาที อธิบายว่าบิตหมุนเร็วแค่ไหน
- อัตราการเจาะหรือ ROP อธิบายความเร็วของบิตที่ก้าวหน้า โดยทั่วไปวัดเป็นเซนติเมตรต่อนาทีหรือเมตรต่อชั่วโมง
RPM ที่สูงขึ้นสามารถเพิ่มการเจาะทะลุได้เมื่อเพชรรักษาระยะกินลึกที่มีประสิทธิภาพได้ อย่างไรก็ตาม การเพิ่มการหมุนโดยไม่มีการเจาะที่เพียงพออาจทำให้เพชรเสียดสีแทนที่จะเจียระไน
วิธีที่ฉันชอบในการประเมินการตั้งค่าที่เสนอจึงตรงไปตรงมา: RPM ที่เพิ่มเข้าไปนั้นสร้างความก้าวหน้าที่เป็นประโยชน์โดยไม่มีการสั่นสะเทือน การสึกหรอ หรือความเสียหายของตัวอย่างมากเกินไปหรือไม่
การอ่านความเร็วรอบการหมุนที่น่าประทับใจไม่ได้พิสูจน์ประสิทธิภาพของการเจาะ
ช่วงต่อไปนี้เป็นข้อมูลอ้างอิงที่เป็นประโยชน์สำหรับดอกสำรวจเพชรที่ชุบไว้
| ขนาดบิตการสำรวจ | ช่วงอ้างอิงที่เผยแพร่ | จุดกึ่งกลางโดยประมาณ |
|---|---|---|
| ก | 1,500–1,700 รอบต่อนาที | 1,600 รอบต่อนาที |
| บี | 1,200–1,450 รอบต่อนาที | 1,325 รอบต่อนาที |
| เอ็น | 900–1,200 รอบต่อนาที | 1,050 รอบต่อนาที |
| ชม | 750–950 รอบต่อนาที | 850 รอบต่อนาที |
| ป | 600–750 รอบต่อนาที | 675 รอบต่อนาที |
ตัวเลขเหล่านี้มาจากคู่มือทางเทคนิคของผู้ผลิต ไม่ใช่ข้อกำหนดเฉพาะของรุ่น CORTECH หรือการตั้งค่าบังคับสำหรับทุกบิตในแต่ละหมวดหมู่ขนาด
เริ่มต้นด้วยคำแนะนำของซัพพลายเออร์บิตจริง จากนั้นตรวจสอบแท่นขุดเจาะ แท่ง กระบอกแกน และส่วนประกอบอื่นๆ เพื่อดูขีดจำกัดที่เกี่ยวข้อง ใช้ขีดจำกัดที่เกี่ยวข้องที่เข้มงวดที่สุด
จุดกึ่งกลางอาจเป็นการตั้งค่าเริ่มต้นที่มีประโยชน์ในสภาวะที่เหมาะสม แต่รูปร่างที่แตกหัก การหมุนที่ไม่เสถียร หรือแรงบิดไม่เพียงพอ อาจต้องใช้ความเร็วที่แตกต่างกันอย่างมาก
บิตที่ใหญ่กว่าจะเคลื่อนที่ไปรอบๆ เส้นรอบวงของมันมากขึ้นในระหว่างการปฏิวัติแต่ละครั้ง ดังนั้น สองบิตที่ทำงานที่ RPM เท่ากันจึงไม่มีความเร็วต่อพ่วงที่เหมือนกัน
ความสัมพันธ์คือ:
v=πDn/60
โดยที่ v คือความเร็วรอบนอกเป็นเมตรต่อวินาที D คือเส้นผ่านศูนย์กลางภายนอกเป็นเมตร และ n คือ RPM
สิ่งนี้จะอธิบายแนวโน้มทั่วไปที่ลดลงใน RPM ที่แนะนำเมื่อขนาดบิตเพิ่มขึ้น ไม่ได้กำหนดความเร็วรอบนอกในอุดมคติสำหรับเมทริกซ์ ประเภทของหิน หรือระบบการขุดเจาะทุกประเภท
ความแข็งของหินเพียงอย่างเดียวไม่สามารถระบุ RPM ที่ถูกต้องได้
การก่อตัวที่แข็งและละเอียดอาจทำให้เกิดการเสียดสีไม่เพียงพอที่จะเผยให้เห็นเพชรสด การก่อตัวที่หยาบหรือแตกหักอาจมีพฤติกรรมแตกต่างกันมาก แม้ว่าความแข็งของแร่จะดูใกล้เคียงกันก็ตาม
ในพื้นที่แข็งและแตกหักมาก คำแนะนำการใช้งานที่เผยแพร่แนะนำให้ลดการหมุนลงเหลือประมาณครึ่งหนึ่งของการตั้งค่าปกติ ในขณะเดียวกันก็ควบคุมการเจาะอย่างระมัดระวัง
นั่นเป็นการตอบสนองเฉพาะเงื่อนไข ไม่ใช่กฎที่จะลด RPM ลงครึ่งหนึ่งเมื่อใดก็ตามที่มีการแตกหักเกิดขึ้น
ดอกสว่านที่ชุบไว้จะมีเพชรกระจายผ่านเมทริกซ์โลหะ การเจาะที่มีประสิทธิภาพจำเป็นต้องให้เมทริกซ์สึกหรอในอัตราที่ทำให้เพชรมีคมโดยไม่หลุดออกมาก่อนเวลาอันควร
เมื่อเมทริกซ์สึกหรอไม่เพียงพอ เม็ดมะยมก็สามารถขัดเงาได้ เมื่อสึกหรอเร็วเกินไป เพชรที่มีประโยชน์อาจสูญหายก่อนที่ความสามารถในการตัดจะหมด
บิตเซ็ตพื้นผิวมีข้อกำหนดในการใช้งานที่แตกต่างกัน อย่าถ่ายโอนแผนภูมิความเร็วบิตที่ชุบไว้ไปยังแผนภูมิเหล่านั้นโดยไม่ตรวจสอบคำแนะนำของซัพพลายเออร์
การปรับความเร็วซ้ำๆ ไม่สามารถชดเชยบิตที่ไม่เหมาะสมได้ทั้งหมด
น้ำหนักต่อบิตหรือ WOB จะให้แรงที่จำเป็นสำหรับเพชรในการก่อรูปเพชร
WOB น้อยเกินไปสามารถสร้างแรงบิดต่ำ การเจาะทะลุ และการขัดเงาที่ไม่ดี WOB ที่มากเกินไปสามารถเร่งการสึกหรอ เพิ่มความเบี่ยงเบน หรือสร้างความเสียหายให้กับส่วนประกอบในการเจาะได้
สัญญาณเตือนที่เป็นประโยชน์จะถูกเพิ่มแรงป้อนโดยไม่เพิ่มการเจาะอย่างมีนัยสำคัญ
แรงดันป้อนไฮดรอลิกไม่ใช่การวัด WOB โดยตรงโดยอัตโนมัติ การตีความขึ้นอยู่กับการจัดเรียงไฮดรอลิกของแท่นขุดเจาะ การสอบเทียบ และโหลดสายเจาะแบบแขวน
น้ำมันเจาะจะทำให้ดอกสว่านเย็นลง หล่อลื่นส่วนประกอบ และนำการตัดออกจากหน้าตัด
โดยทั่วไปการเจาะที่สูงขึ้นจะทำให้มีการตัดมากขึ้น ดังนั้นการหมุนเวียนจึงต้องรองรับอัตราการทำงานที่เลือก
แรงดันเพียงอย่างเดียวไม่สามารถสร้างการไหลที่เพียงพอ ข้อจำกัดสามารถเพิ่มแรงกดดันได้โดยไม่ต้องทำความสะอาดที่น่าพอใจแม้แต่น้อย
ในทำนองเดียวกัน การยกไฮดรอลิกมากเกินไปสามารถลดการสัมผัสบิตที่มีประสิทธิภาพ ปฏิบัติตามคำแนะนำในการใช้เครื่องมือแทนที่จะคิดว่าแรงดันสูงสุดหรือการไหลสูงสุดรับประกันว่าการเจาะจะดีขึ้น
RPM สูงสุดของแท่นขุดเจาะบอกเพียงเล็กน้อยเกี่ยวกับความสามารถในการรักษาความเร็วภายใต้ภาระ
ตรวจสอบแรงบิดที่มีอยู่ตามความเร็วการทำงานที่ต้องการและการเลือกเกียร์ หากการหมุนหยุดซ้ำๆ ความเร็วที่ต่ำลงและมีแรงบิดที่เหมาะสมอาจทำให้การตัดมีเสถียรภาพมากขึ้น
สภาพของสายสว่านก็มีความสำคัญเช่นกัน ก้านสึกหรอ การจัดเรียงที่ไม่ดี การทรงตัวที่ไม่เพียงพอ และพารามิเตอร์การทำงานที่ไม่เหมาะสมสามารถส่งผลต่อการสั่นสะเทือนได้
อย่าถือว่าการสั่นสะเทือนที่สร้างความเสียหายเป็นราคาที่ยอมรับได้เพื่อการเจาะที่รวดเร็วยิ่งขึ้น
ขั้นตอนที่ทำซ้ำได้มีประโยชน์มากกว่าการคัดลอกการตั้งค่าจากโปรเจ็กต์อื่น
1. ยืนยันเครื่องมือ บันทึกขนาดบิต เมทริกซ์ ทางน้ำ การกำหนดค่าถัง และขีดจำกัดส่วนประกอบ
2.ตรวจสอบระบบการเจาะ ตรวจสอบการจัดตำแหน่ง การทรงตัว สภาพของก้าน การไหลเวียน และเครื่องมือวัด
3. สร้างการไหลเวียน ปฏิบัติตามขั้นตอนอุปกรณ์และเครื่องมือก่อนเริ่มการก่อตัว
4. เลือกจุดเริ่มต้นแบบอนุรักษ์นิยม ใช้ช่วงของซัพพลายเออร์บิตและสภาพกราวด์ปัจจุบัน
5. สร้างการควบคุมการเจาะ ใช้ฟีดอย่างต่อเนื่องภายในขีดจำกัดที่ได้รับอนุมัติ
6. ปรับตัวแปรทีละตัว เปลี่ยน RPM หรือ WOB เพิ่มขึ้นเล็กน้อยและสังเกตการตอบสนอง
7. บันทึกผลลัพธ์ เปรียบเทียบการเจาะ เสถียรภาพในการหมุน การหมุนเวียน การสึกหรอ และแกนนำกลับคืน
ทำซ้ำการประเมินเมื่อรูปแบบการเปลี่ยนแปลง
หยุดและตรวจสอบการสั่นสะเทือนที่ผิดปกติ การไหลเวียนที่สูญเสียไป การเปลี่ยนแปลงแรงบิดกะทันหัน หรือการทะลุทะลวง อย่าเพิ่มความเร็วหรือฟีดต่อไปเพื่อบังคับให้ดำเนินการผ่านปัญหาที่ไม่สามารถอธิบายได้
RPM จะมีข้อมูลมากขึ้นเมื่อจับคู่กับอัตราการเจาะ
รอบต่อเซนติเมตรหรือ RPC แสดงจำนวนรอบการหมุนที่เกิดขึ้นในแต่ละเซนติเมตรของความก้าวหน้า:
RPC=RPM/ROP เป็นซม./นาที
พิจารณาการคำนวณตัวอย่าง:
| สภาพการทำงาน | RPM | การเจาะ | RPC |
|---|---|---|---|
| การตั้งค่าเริ่มต้น | 1,000 | 10 ซม./นาที | 100 |
| การหมุนที่สูงขึ้น การก้าวหน้าไม่เปลี่ยนแปลง | 1,200 | 10 ซม./นาที | 120 |
| การหมุนที่สูงขึ้นพร้อมความก้าวหน้าตามสัดส่วน | 1,200 | 12 ซม./นาที | 100 |
การตั้งค่าที่สองจะเพิ่มการหมุนโดยไม่เพิ่มความก้าวหน้าในการผลิต นั่นถือเป็นการรับประกันการสอบสวน แม้ว่าจะไม่ได้พิสูจน์ว่าขัดเกลาด้วยตัวเองก็ตาม
คำแนะนำแบบดั้งเดิมมักใช้ 80–100 RPC เป็นข้อมูลอ้างอิงเริ่มต้น การออกแบบดอกสว่านสมัยใหม่และรูปแบบที่เหมาะสมอาจทำงานได้อย่างมีประสิทธิภาพต่ำกว่าช่วงดังกล่าว
ใช้ RPC เพื่อตีความแนวโน้ม ไม่ใช่เป็นเป้าหมายที่เข้มงวดซึ่งแทนที่คำแนะนำของผู้ผลิตบิต
| อาการที่สังเกตได้ | คำอธิบายที่เป็นไปได้ | การตอบสนองเชิงปฏิบัติ |
|---|---|---|
| RPM ที่สูงขึ้นจะทำให้มีความก้าวหน้าเพิ่มขึ้นเล็กน้อย | การมีส่วนร่วม การขัดเงา หรือการใช้เครื่องมือที่ไม่เหมาะสมไม่เพียงพอ | ตรวจสอบ WOB สภาพบิต และความเหมาะสมของเมทริกซ์ |
| แรงบิดและการเจาะลดลงพร้อมกัน | การขัดมงกุฎที่เป็นไปได้ | ปฏิบัติตามขั้นตอนการปรับสภาพของซัพพลายเออร์ |
| หัวแผงลอยซ้ำแล้วซ้ำเล่า | แรงบิดไม่เพียงพอที่การตั้งค่าที่เลือก | ตรวจสอบช่วงความเร็ว การเข้าเกียร์ และการโหลด |
| การสั่นสะเทือนเพิ่มขึ้น | ความไม่เสถียร การสึกหรอ ปัญหาการจัดตำแหน่ง หรือพารามิเตอร์ที่ไม่เหมาะสม | ลดการโหลดตามความจำเป็นและตรวจสอบ |
| มงกุฎสึกหรออย่างรวดเร็ว | พื้นมีฤทธิ์กัดกร่อน โหลดมากเกินไป หรือเมทริกซ์ที่ไม่เหมาะสม | ตรวจสอบรูปแบบการสึกหรอและการเลือกเครื่องมือ |
| การไหลเวียนหรือความดันเปลี่ยนแปลงกะทันหัน | การรั่วไหล การกีดขวาง การสูญเสีย หรือการเปลี่ยนแปลงของพื้นดิน | หยุดชั่วคราวและวินิจฉัยระบบของเหลว |
สิ่งเหล่านี้เป็นความเป็นไปได้ในการวินิจฉัย ไม่ใช่การระบุข้อบกพร่องขั้นสุดท้าย
ห้ามปิดฟลัชชิ่งขณะเจาะเพื่อให้ 'กัด' ดอกสว่านขัดเงา ขั้นตอนการปรับสภาพใดๆ จะต้องปฏิบัติตามคำแนะนำของผู้จำหน่ายดอกสว่าน และรักษาความเย็นไว้อย่างเพียงพอ

ระยะเวลาการตัดที่เร็วที่สุดไม่จำเป็นต้องทำให้เกิดการเปลี่ยนแปลงที่ประหยัดที่สุดเสมอไป
การตั้งค่าความเร็วสูงอาจเพิ่มการเจาะทันทีในขณะที่อายุการใช้งานของบิตสั้นลงหรือทำให้เกิดการหยุดชะงักมากขึ้น ในงานสำรวจ การฟื้นตัวที่ไม่ดีสามารถลดประโยชน์ของการขุดเจาะที่เสร็จสมบูรณ์ได้
การเปรียบเทียบที่มีความหมายมากขึ้นจะพิจารณา:
- การเจาะเมตรต่อบิต
- เวลาทั้งหมด รวมถึงการเดินทางและการหยุดชะงัก
- การกู้คืนแกนกลางและสภาพตัวอย่าง
- การบริโภคเครื่องมือ
- สภาพการก่อตัวที่เปรียบเทียบได้
สำหรับการประเมินภายใน ให้กำหนดการคำนวณต้นทุนต่อมิเตอร์ที่กู้คืน:
ต้นทุนต่อเมตรที่กู้คืน=ต้นทุนการดำเนินงานที่กำหนด/ความยาวแกนที่กู้คืน
ใช้หมวดหมู่ต้นทุนและวิธีการวัดผลการฟื้นตัวเดียวกันสำหรับการเปรียบเทียบแต่ละรายการ
นี่เป็นตัวชี้วัดการจัดการที่นำเสนอ ไม่ใช่การรับประกันประสิทธิภาพที่เผยแพร่ คุณค่าของมันอยู่ที่การป้องกันไม่ให้เกิดการเข้าใจผิดว่าเป็นการปรับปรุงที่แท้จริง
CORTECH พัฒนา ผลิต และจำหน่ายแท่นขุดเจาะแกนเพชรแบบมีสายไฮดรอลิกเต็มรูปแบบ สำหรับผู้ซื้อ ปัญหาที่เกี่ยวข้องคือการกำหนดค่าที่เสนอสนับสนุนช่วงเวลาการทำงานที่ต้องการอย่างไร
เมื่อเปรียบเทียบสว่านเจาะคว้านพื้นผิว ขอ:
- ช่วงความเร็วในการหมุนและแรงบิดตามการตั้งค่าที่ต้องการ
- ลักษณะการควบคุมการป้อนและการตีความ WOB
- ความสามารถในการไหลและแรงดันของปั๊ม
- ความเข้ากันได้กับแท่งและถังแกนที่วางแผนไว้
- ขีดจำกัดการปฏิบัติงานสำหรับความลึกและความเอียงของรูเป้าหมาย
อย่าสันนิษฐานว่าแรงบิดสูงสุดและ RPM สูงสุดเกิดขึ้นพร้อมกัน
นอกจากนี้ ยังแยกแยะความเร็วของเครื่องยนต์ RPM ของหัวเจาะ และความเร็วในการเรียกค้นแบบมีสายด้วย อธิบายฟังก์ชันต่างๆ และไม่ควรนำมาเปรียบเทียบเป็นตัวเลขประสิทธิภาพการผลิตที่เปลี่ยนแปลงได้
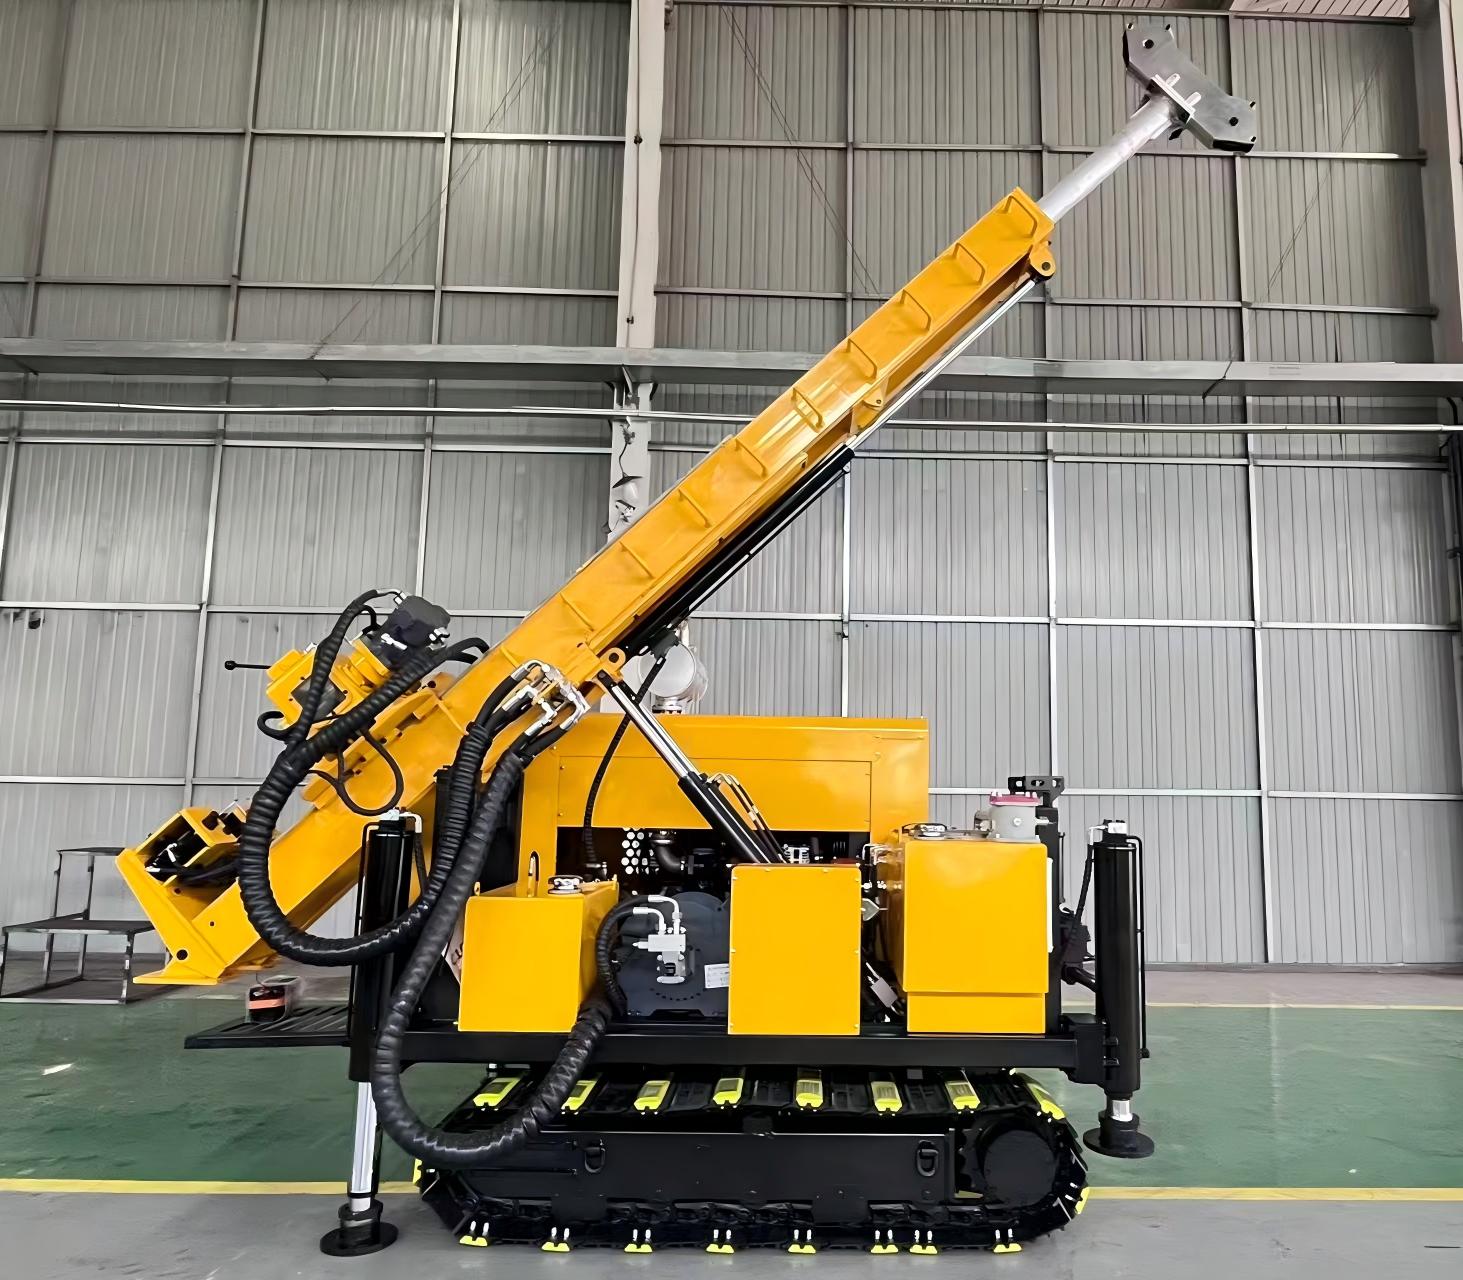
ส่ง CORTECH เป้าหมายความลึก ความเอียงของรู ขนาดดอกสว่านและก้าน ข้อมูลรูปแบบ และข้อกำหนดในการคืนสภาพ ขอรับการตรวจสอบการกำหนดค่าที่ครอบคลุมการหมุน แรงบิด อัตราป้อน และการชะล้าง
วัตถุประสงค์คือช่วงเวลาการทำงานที่เหมาะสมสำหรับโปรเจ็กต์ของคุณ ไม่ใช่คำมั่นสัญญาที่ไม่ได้รับการสนับสนุนว่า RPM หนึ่งอันจะทำงานได้ทุกที่
ช่วงอ้างอิงที่เผยแพร่คือ 900–1,200 RPM สำหรับบิตสำรวจที่ชุบขนาด N ใช้คำแนะนำของผู้จำหน่ายดอกสว่านจริงก่อน จากนั้นจึงปรับรูปแบบ แรงบิด การหมุนเวียน และความเสถียร
ไม่ RPM ที่สูงขึ้นจะช่วยได้ก็ต่อเมื่อมีการตัดที่มีประสิทธิภาพต่อไปเท่านั้น หากไม่มีการเชื่อมต่อและการชะล้างที่เหมาะสม การหมุนเพิ่มเติมอาจส่งผลให้เกิดการขัดเงา การสั่นสะเทือน หรือการสึกหรอที่ไม่จำเป็น
บ่อยครั้ง โดยเฉพาะอย่างยิ่งในพื้นดินแข็งและหักมาก อย่างไรก็ตาม การลดลงนั้นขึ้นอยู่กับข้อกำหนดในการแตกแฟรกเมนต์ เครื่องมือ ความเสถียร และการกู้คืน การแตกหักเล็กน้อยไม่ได้ช่วยลดความเร็วลงครึ่งหนึ่งโดยอัตโนมัติ
สัญญาณที่เป็นไปได้ ได้แก่ การทะลุทะลวงและแรงบิด ร่วมกับเม็ดมะยมเรียบหรือเคลือบเมื่อตรวจสอบ ยืนยันการวินิจฉัยเนื่องจากปัญหาการไหลเวียนหรือการเปลี่ยนแปลงรูปร่างอาจทำให้ประสิทธิภาพลดลงเช่นกัน
อาจทำงานข้ามช่วงเวลาที่สม่ำเสมอ แต่ไม่ควรกลายเป็นข้อสันนิษฐานที่ตายตัว ประเมินพารามิเตอร์อีกครั้งเมื่อธรณีวิทยา การโหลดที่เกี่ยวข้องกับความลึก การไหลเวียน หรือพฤติกรรมการตัดเปลี่ยนแปลง
ไม่ ประเมินแรงบิดที่ใช้งานได้ อัตราป้อนที่ควบคุม การไหลเวียน ความเข้ากันได้ของเครื่องมือ และความเสถียรร่วมกัน การกำหนดค่าแท่นขุดเจาะที่ดีที่สุดจะรักษาสภาพการขุดเจาะที่จำเป็น แทนที่จะโฆษณาเพียงค่า RPM สูงสุดที่สูงเท่านั้น
1. [Epiroc — หนังสือทางเทคนิคของ Diamond Driller ] พื้นฐานหลักสำหรับตาราง RPM ความสัมพันธ์ของพารามิเตอร์ คำแนะนำ RPC การอภิปรายเกี่ยวกับการสั่นสะเทือน และการวินิจฉัยการสึกหรอ โดยเฉพาะหน้าที่พิมพ์ 8–24 [เอพิร็อค ]
2. [Boart Longyear — ศาสตร์แห่งการขุดเจาะ: คุณได้รับประโยชน์สูงสุดจากเศษเพชรของคุณหรือไม่? ] เผยแพร่เมื่อวันที่ 1 กุมภาพันธ์ 2018 รองรับการอภิปรายเรื่องแรงบิด WOB การขัดเงา การชะล้าง และความเร็วที่ลดลงบนพื้นแข็งที่แตกหักอย่างมาก [เรือยาวปี ]
3. [Boart Longyear - บิตและอุปกรณ์เสริมของ Longyear ] ข้อมูลอ้างอิงเพิ่มเติมสำหรับการคำนวณรอบต่อระยะทางและความแตกต่างระหว่างแนวทางการปฏิบัติงานที่ตั้งค่าพื้นผิวและบิตที่ชุบไว้ [เรือยาวปี ]


